

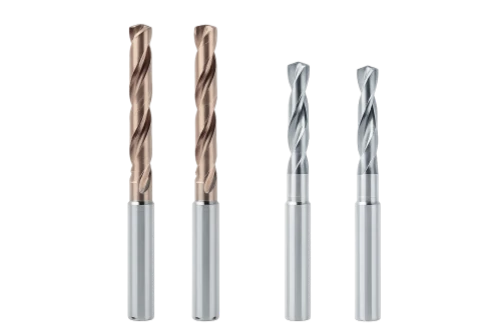
Преимущества продукта
Сверление (спиральные сверла, сверла для глубоких-отверстий и т. д.)
Центрирование перед-сверлением
Прежде чем сверлить, проделайте центральное отверстие или воспользуйтесь пилотным сверлом, чтобы сверло не соскользнуло-от центра и не соскользнуло.
Соответствующие параметры
Выберите линейную скорость и скорость подачи на оборот в зависимости от материала заготовки. При обработке нержавеющей стали или титановых сплавов линейная скорость не должна быть слишком высокой (10–30 м/мин), а для облегчения эвакуации стружки следует использовать «перковое сверление».
Охлаждение и удаление стружки
Отдавайте приоритет использованию сверл с внутренней-подачей СОЖ; СОЖ под высоким-давлением течет непосредственно в зону резания, предотвращая засорение стружки, которое может привести к поломке сверла.
Проверка симметрии режущей кромки
Разница по высоте между основными режущими кромками должна быть Меньше или равна 0,03 мм; в противном случае просверленное отверстие может иметь слишком большой размер или быть смещено.
Растачивание (инструменты для чернового растачивания, инструменты для чистового растачивания и т. д.)
Припуск на обработку
Перед растачиванием необходимо предварительно -просверлить или черновое-отверстие; односторонний-припуск должен составлять от 0,3 до 1,5 мм. Слишком большой припуск увеличивает риск вибрации инструмента, а слишком маленький приводит к ухудшению качества поверхности из-за чрезмерного трения.
Выравнивание кончика инструмента
Конец инструмента должен быть точно выровнен по высоте центра заготовки (с допуском менее или равным 0,05 мм); в противном случае полученное отверстие будет коническим или эллиптическим.
Динамическая балансировка и свес
For high-speed boring operations (>8000 об/мин), динамическая балансировка обязательна. Длина вылета расточной оправки должна быть минимизирована,-в идеале поддерживается соотношение длины-к-диаметру меньше или равное 4 – во избежание появления вибраций.
Блокировка для предотвращения сноса
Механизм точной-регулировки должен быть заблокирован сразу после настройки, чтобы силы резания не вызывали смещения размеров.
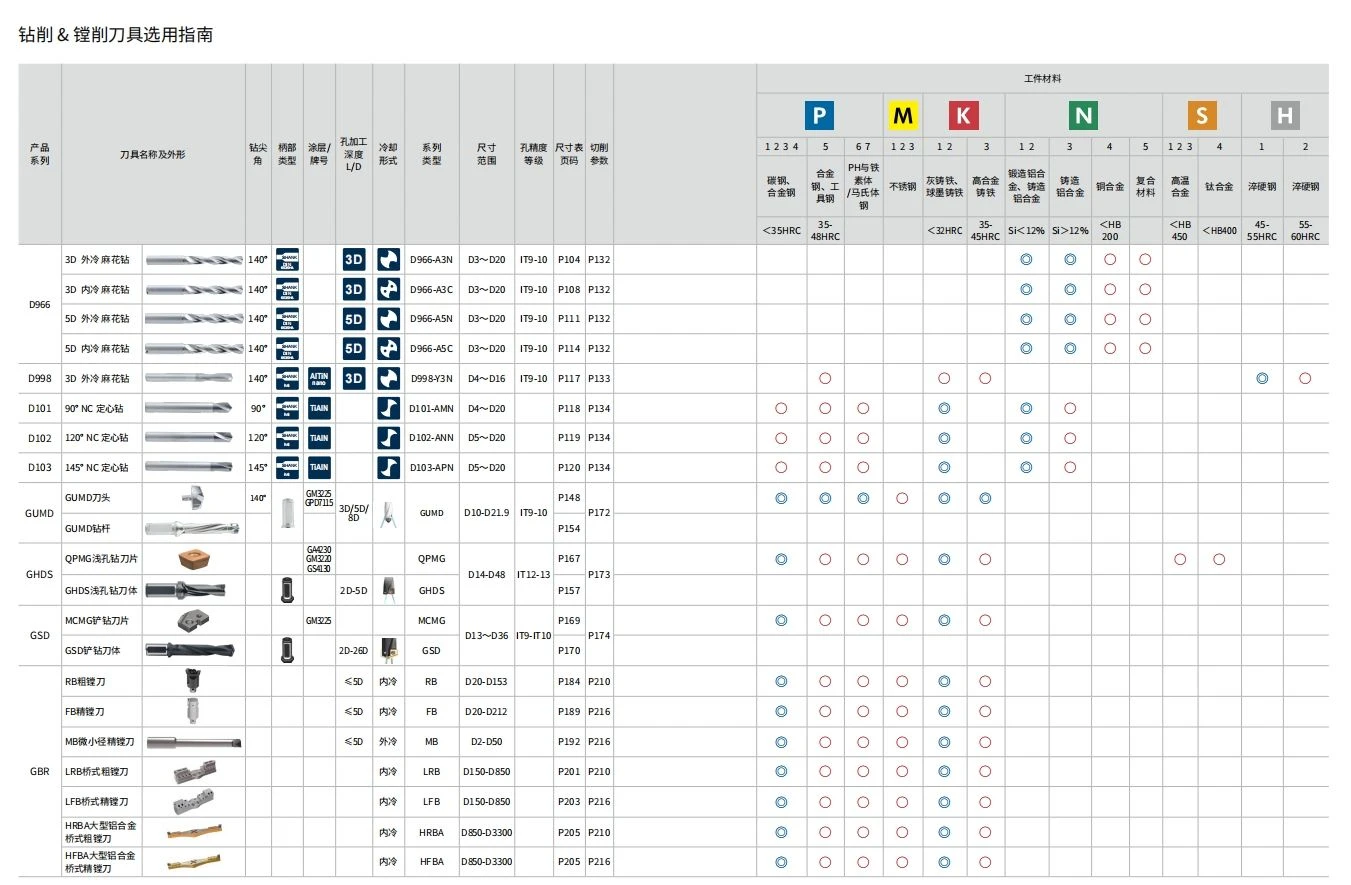
Области применения
Применение бурения
Общее оборудование: отверстия для болтов, отверстия для масла, резьбовые отверстия.
Автомобильная промышленность: отверстия водяной рубашки блока цилиндров, отверстия для масла коленчатого вала.
Аэрокосмическая промышленность: глубокие отверстия в титановых сплавах и суперсплавах (например, детали шасси) с использованием ружейных или твердосплавных сверл для глубоких-отверстий.
Производство пресс-форм: отверстия для штифтов эжектора, каналы охлаждающей воды; Отношение длины-к-диаметру может превышать 30:1.
Скучные приложения
Прецизионная обработка отверстий: корпуса гидравлических клапанов, гильзы цилиндров и отверстия для шатунов-обеспечивают допуски от IT5 до IT6.
Компоненты большого коробчатого типа-: отверстия для коренных подшипников блока двигателя и отверстия для подшипников коробки передач-с использованием модульных расточных инструментов.
Обработка пресс-формы: отверстия направляющих стоек и отверстия для наклонных выталкивающих штифтов-с использованием прецизионных-регулируемых расточных инструментов для достижения компенсации диаметра на микронном-уровне.
Системы коаксиальных отверстий: обеспечение концентричности нескольких отверстий и точное межцентровое-меж-расстояние между центрами-, обеспечивающее более высокую точность по сравнению с сверлением и развертыванием.
горячая этикетка : сверлильные и расточные инструменты, Китайские производители, поставщики и расточные инструменты, завод, Сверло с покрытием из твердосплава, Индексируемое сверло, фрезерный инструмент, Сверло из твердого сплава, Цельнофрезерная фреза, Резак для метчиков


